


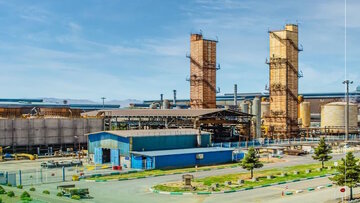
پایگاه تحلیلی خبری ایراسین؛ در خطوط گالوانیزه، ورق فولادی از درون حوضچهای از روی مذاب عبور میکند تا پوشش محافظ در برابر خوردگی را دریافت کند. به دلایل متعددی نظیر واکنش روی با اکسیژن هوا، حضور آهن محلول و تلاطم سطح حوضچه، لایهای از اکسیدها و ترکیبات بینفلزی تحت عنوان سرباره روی سطح حوضچه تشکیل میشود.
کاهش این شاخص به سه دلیل کلیدی اهمیت حیاتی دارد:
-
هزینه بسیار بالای عنصر روی: روی یکی از گرانترین فلزات پایه مصرفی در صنعت فولاد است. هر درصد سرباره بیشتر به معنای سوزاندن و از دست رفتن مستقیم این عنصر گرانقیمت و تبدیل آن به یک ضایعات کمارزش است.
-
کیفیت سطح ورق گالوانیزه خودرویی: وجود سرباره روی سطح حوضچه و عدم برداشت یکنواخت آن، باعث چسبیدن ناخالصیها به ورق کشیده شده و عیوب سطحی شدیدی ایجاد میکند که ممکن است ورق را از رده استاندارد خودرویی خارج سازد.
-
پایداری فرآیند و استهلاک تجهیزات: برداشت غیراصولی سرباره باعث ایجاد نوسانات دمایی و تلاطم در حوضچه شده و به تجهیزات غوطهوری آسیب میزند.
بررسی روند تحولات فرآیندی و بنچمارکهای بینالمللی
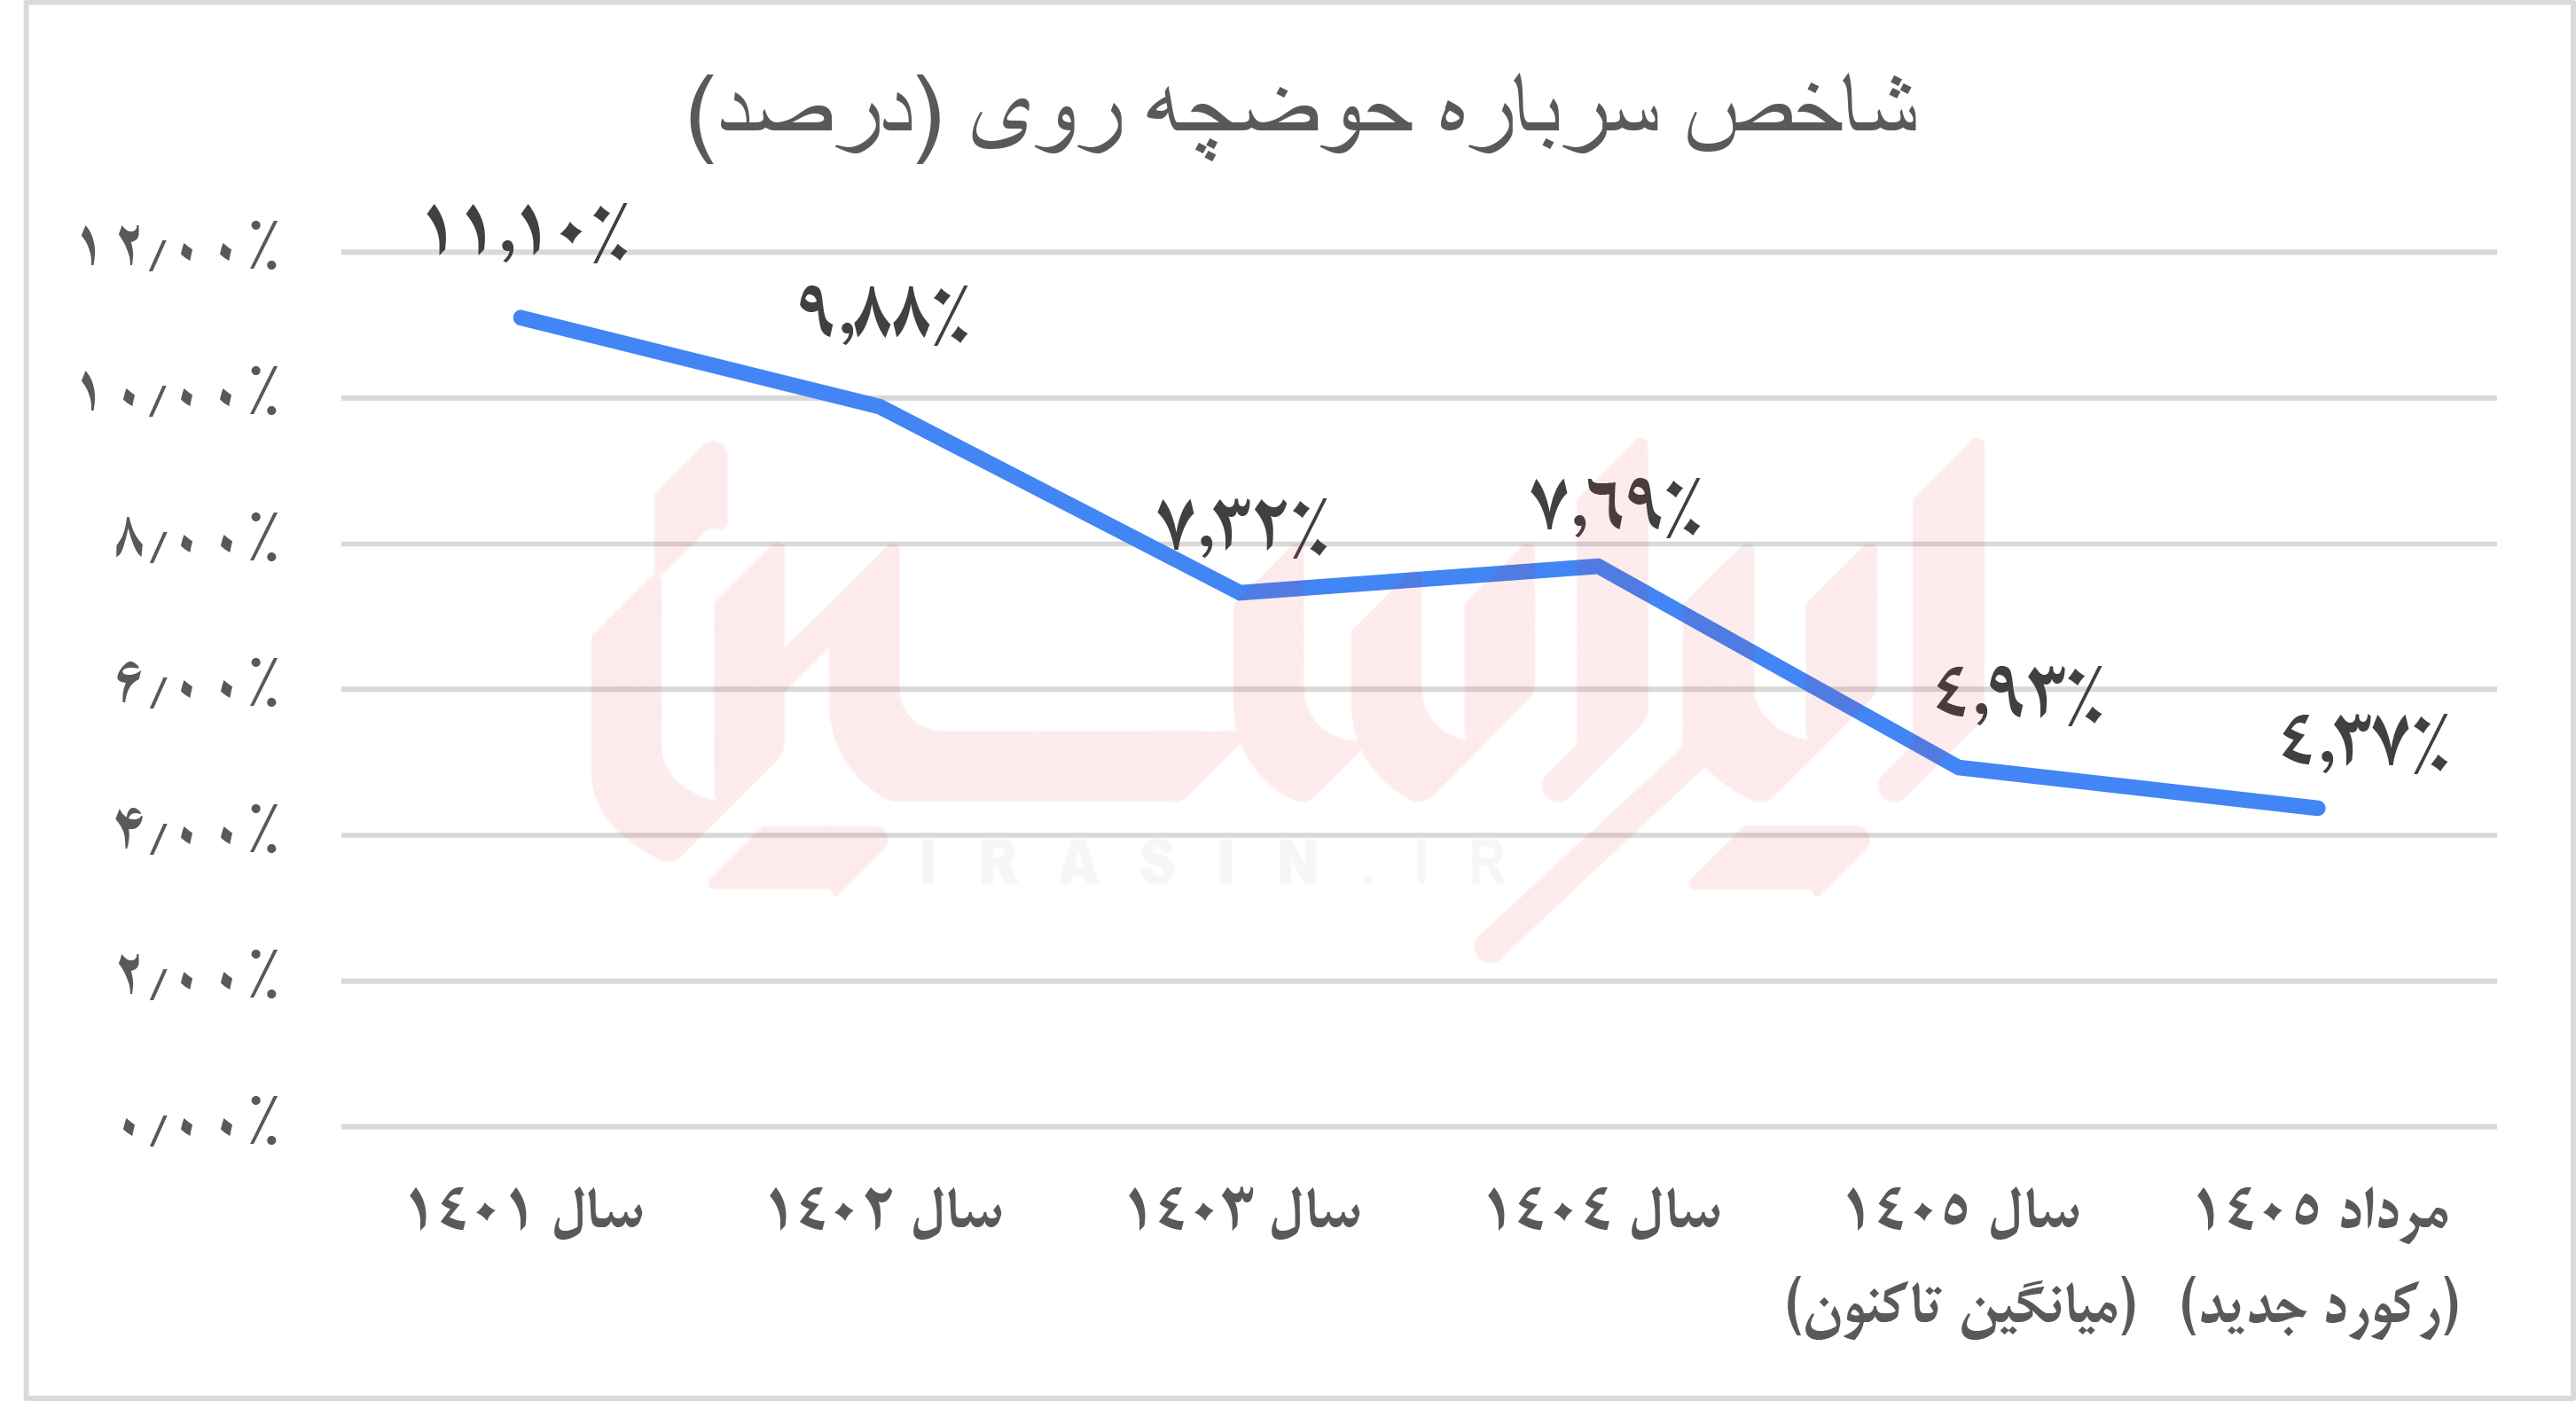
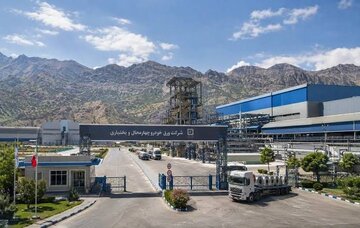
دستیابی به شاخص ۴.۳۷ درصدی در جمعآوری سرباره حوضچه مذاب روی در خط گالوانیزه شرکت ورقخودرو چهارمحال و بختیاری، نمادی از تحول فرآیندی دادهمحور در صنایع پوششدهی فولاد کشور است. این دستاورد بینظیر که حاصل نزدیک به یک سال پایش متمرکز، تحلیل دادههای سنواتی و بازطراحی هوشمندانه سیکل حرکتی ربات سربارهگیر است، توانسته نرخ تشکیل و اتلاف سرباره روی را از محدوده ۱۱.۱ درصد در سال ۱۴۰۱ به سطحی پایینتر از بنچمارکهای جهانی که در محدوده ۵ تا ۵.۵ درصد قراردارد؛ برساند.
مسیر دستیابی به این رکورد تاریخی را میتوان در سه فاز اصلی تحلیل کرد:
-
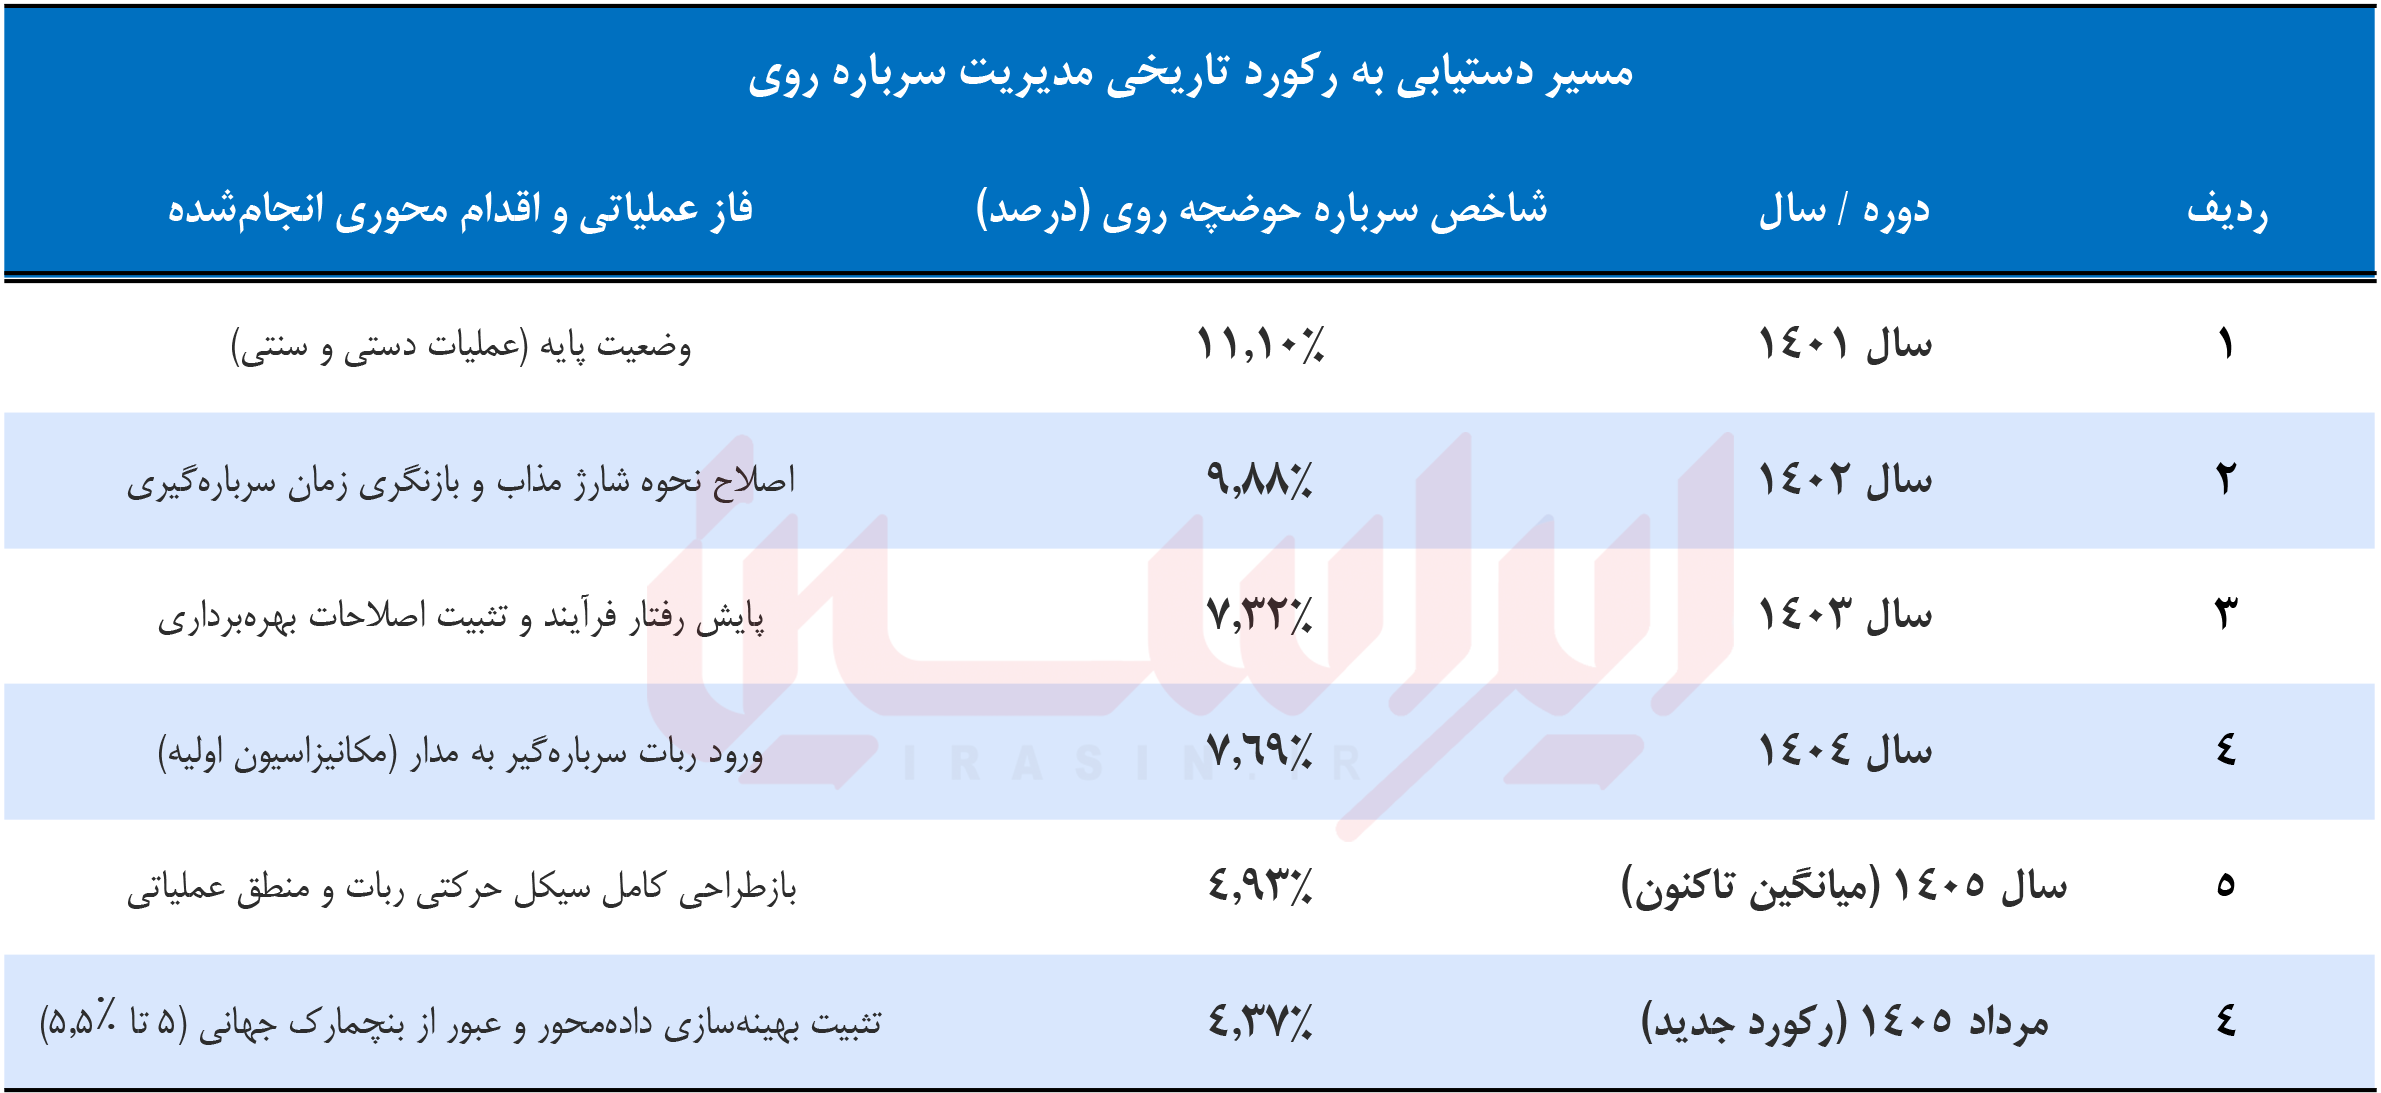
فاز اول؛ اصلاحات سنتی و عملیاتی (۱۴۰۱ تا ۱۴۰۳): در این فاز، تمرکز بر اصلاح نحوه شارژ شمش روی به پاتیل و بازنگری در زمانبندی سربارهگیری دستی بود. این اقدامات اولیه توانست شاخص را از ۱۱.۱ درصد در سال ۱۴۰۱ به ۷.۳۲ درصد در سال ۱۴۰۳ برساند که نشاندهنده ظرفیت بالای اصلاحات رفتاری در فرآیند است.
-
فاز دوم؛ اتوماسیون و مکانیزاسیون اولیه (۱۴۰۴): با ورود ربات سربارهگیر در سال ۱۴۰۴، شاخص روی عدد ۷.۶۹ درصد ایستاد. تحلیل دادهها نشان داد که صرف مکانیزاسیون کردن پاسخگوی کاهش بیشتر ضایعات نیست؛ زیرا مکانیزاسیون بدون بهینهسازی حرکتی میتواند حتی با تلاطم دادن به حوضچه، تشکیل سرباره را تحریک کند.
-
فاز سوم؛ بازطراحی الگوریتم حرکتی و بنچمارک جهانی (۱۴۰۵): با تحلیل دادههای ثبتشده در سامانه اطلاعاتی و مکاتبه و مطالعات بنچمارک بینالمللی، مشخص شد که محدوده استاندارد جمعآوری سرباره با ربات در شرکتهای پیشرو جهانی بین ۵ تا ۵.۵ درصد است. با بازطراحی کامل مسیر حرکت، نقاط ورود و خروج، زمانبندی مراحل و نسبتهای سیکل حرکتی ربات، شرکت توانست با عبور از بنچمارک جهانی به میانگین ۴.۹۳ درصد در سال ۱۴۰۵ و رکورد بینظیر ۴.۳۷ درصد در مردادماه دست یابد.
جدول آماری روند تغییرات شاخص سرباره حوضچه روی
جدول زیر روند نزولی و گامبهگام شاخص سرباره روی را از سال ۱۴۰۱ تا مرداد ۱۴۰۵ نشان میدهد که میتوانید از دادههای آن جهت رسم نمودارهای تحلیلی استفاده نمایید:
تحلیل جامع ابعاد فنی، دانشی و اقتصادی پروژه
الف) بعد فنی و مهندسی سیستمهای کنترل
از منظر مهندسی کنترل و اتوماسیون صنعتی، مهمترین گام در این پروژه تبدیل «آزمون و خطای تجربی» به «مهندسی متکی بر داده» بوده است. اصلاح سیکل ربات شامل موارد زیر است:
-
کنترل تلاطم سطح حوضچه: ورودی و خروج آرام ربات و تنظیم دقیق زاویه تیغه سربارهگیر مانع از موجآفرینی در مذاب روی میشود. تلاطم کمتر به معنای اکسیداسیون کمتر روی است.
-
بهینهسازی توالی و زمان ماندگار: با استخراج نسبتهای بهینه از بنچمارکهای خارجی، زمانبندی پاکسازی سطح حوضچه بهگونهای تنظیم شد که لایه سرباره پیش از سختشدن و ضخیمشدن جمعآوری شود.
-
تکرارپذیری فرآیند: استانداردسازی پارامترها در دفتر فنی باعث شد پایداری تجهیز حفظ شده و عملکرد سیستم مستقل از تغییر شیفتهای کاری، ثابت بماند.
ب) بعد اقتصادی
-
صرفهجویی مستقیم ۴۳۰ میلیارد ریالی: این رقم حاصل مابهالتفاوت نرخ مصرف شمش روی خالص در برابر تولید سرباره است. با کاهش شاخص از ۱۱.۱ درصد به ۴.۳۷ درصد، بیش از ۶.۷ واحد درصد از اتلاف روی جلوگیری شده است.
-
ارتقای نرخ بازدهی کیفی: کاهش سرباره معلق در حوضچه، عیوب ظاهری ورق گالوانیزه را به حداقل رسانده و ارزش افزوده بالاتری در فروش ورقهای خودرویی ایجاد میکند.
-
مفهوم سودآوری بدون CAPEX: این پروژه نمونهای بارز از «ارتقای بهرهبرداری سرمایه موجود» است. شرکت بدون خرید تجهیزات گرانقیمت جدید، تنها از طریق بهینهسازی الگوریتم نرمافزاری و فرآیندی تجهیز موجود، بازدهی بالایی ایجاد کرده است.
ج) مدیریت دانش و بلوغ سازمانی
تثبیت و مستندسازی این فرآیند در قالب یک مقاله علمی و کاربردی، دانش فنی ایجادشده را در سازمان نهادینه کرده است. این امر نشاندهنده عبور از فاز «بهرهبرداری ساده» به فاز «توسعه تکنولوژی و بومیسازی دانش فرآیندی» در صنعت پوششدهی فولاد کشور است.
افزایش بهرهوری با استفاده از ظرفیتها
پروژه بهینهسازی و کاهش سرباره حوضچه روی در شرکت ورقخودرو چهارمحال و بختیاری نشان میدهد که چگونه تلفیق دادههای تاریخی، پایش دقیق مهندسی و بازطراحی هوشمند الگوریتمهای اتوماسیون میتواند بدون نیاز به سرمایهگذاریهای کلان ارزی یا خرید تجهیزات جدید، بهرهوری عملیاتی را به سطحی فراتر از استانداردهای جهانی برساند. عبور شاخص از مرز جهانی پنج درصد و ثبت رکورد ۴.۳۷ درصدی، اثبات میکند که استقرار مدیریت دانش، تکیه بر توان تخصصی داخلی و تبدیل نگاه تجربی به مهندسی مبتنی بر داده، پایداری اقتصادی و کیفی تولید را تضمین میکند. این دستاورد ارزشمند با مهار ضایعات یک ماده استراتژیک، سالانه بیش از ۴۳۰ میلیارد ریال صرفهجویی مستقیم به همراه دارد و به عنوان یک الگوی متمایز و مرجعی علمی در صنعت گالوانیزه، مسیر تعالی آینده را هموار ساخته است.
نظر شما